Metales para calzado: ¿cuáles y dónde se utilizan más en la industria?
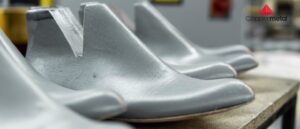
Cuando se habla de metales para calzado, la imagen que viene a la cabeza suele ser la hebilla, el ojal o la puntera de protección. Esta visión deja fuera dónde el metal realmente sostiene la producción: en los moldes, matrices, troqueles y equipos que fabrican cada par.
Restringir la compra de metales al componente final saca del radar decisiones que pesan directamente en el tiempo de máquina parada, en el retrabajo y en el costo por par producido. En una industria que, según Abicalçados, espera cerrar 2026 con más de 930 millones de pares fabricados en Brasil, cada hora de matricería parada tiene un peso real en el resultado de la fábrica.
A lo largo de este artículo, vamos a entender dónde actúan de hecho los metales dentro de la producción calzadetera, qué aleaciones tienen sentido para cada aplicación, qué sucede cuando la especificación falla y cómo un proveedor de metales entra en esa ecuación.
Los metales para calzado van mucho más allá del producto final
El alcance real de los metales para calzado cubre toda la matricería de producción, no solo los accesorios visibles en el par terminado. Moldes de inyección de suela, matrices de corte de cuero y sintéticos, troqueles de logotipo, dispositivos de fijación y componentes de máquinas productivas dependen directamente de la elección correcta del metal.
Esta lógica no es exclusiva del calzado. Otros sectores ya discuten cómo los metales actúan entre bastidores en la producción, como en máquinas y equipos, y no solo en el empaque o en el producto final entregado al consumidor.
En el sector del calzado, el patrón se repite: el comprador industrial que mira solo el producto final pierde de vista dónde el metal decide la productividad de la fábrica.
Decidir mal la especificación de una matriz o de un molde no aparece en la factura del metal, pero se percibe en la parada de línea, en el rechazo y en el mantenimiento correctivo que se podría haber evitado.
¿Cómo actúan los metales en la cadena productiva del calzado?
Cada etapa de la fabricación del calzado utiliza una familia diferente de metal, con exigencias mecánicas propias. Entender esta división es el primer paso para comprar con criterio técnico, y no solo por precio.
Moldes de inyección y vulcanización
Los moldes para suelas de PU, EVA y TR trabajan bajo calor y presión repetidos, ciclo tras ciclo, muchas veces 24 horas al día en fábricas de alto volumen. Los aceros para herramientas de la familia H13 son referencia en esta aplicación porque mantienen la resistencia incluso por encima de los 300 °C, exactamente el rango de temperatura de inyección de plásticos y cauchos.
Después del templado, el H13 suele trabajar alrededor de 44 a 48 HRC, rango de dureza recomendado para fundición e inyección a presión.
Cuando la cavidad del molde necesita una vida útil aún mayor, es común aplicar nitruración, un tratamiento superficial que eleva la dureza de la superficie sin comprometer la tenacidad del núcleo de la pieza.
Matrices de corte y estampado
Las matrices que cortan cuero, sintéticos y no tejidos exigen resistencia al desgaste sin perder tenacidad. El acero D2 corta cientos de miles de piezas antes de necesitar mantenimiento, pero es más frágil en esquinas agudas, donde el A2 suele ser la elección más segura al sacrificar un poco de dureza a cambio de resistencia a grietas.
Esta decisión entre D2 y A2 no es solo técnica: es una decisión de costo. Una matriz D2 mal especificada para una pieza de geometría fina puede agrietarse mucho antes de lo previsto, obligando a la fábrica a rehacer una herramienta que debería durar meses.
Dispositivos de fijación y montaje
Plantillas, guías y dispositivos utilizados en el cosido, pegado y montaje deben mantener una dimensión estable a lo largo de miles de ciclos. Aquí entran tanto aceros para herramientas de menor aleación como hierro fundido, dependiendo de la tolerancia dimensional exigida por el proceso y, en ambientes con exposición a adhesivos y humedad, el acero inoxidable evita la oxidación que comprometería el encaje de la pieza.
Componentes de equipos productivos
Ejes, casquillos, cojinetes y estructuras de inyectoras, prensas y máquinas de coser raras veces aparecen en la conversación sobre «metales para calzado» —pero paran la fábrica entera cuando fallan. Las aleaciones de cobre y bronce son comunes en casquillos y cojinetes por su bajo rozamiento; el hierro fundido aparece en las bases por absorber la vibración y mantener la estabilidad de la máquina en operación continua.
¿Cuáles son los efectos de la mala elección de metales para calzado?
En la gestión de suministros industriales, el costo aparente del metal en la factura suele enmascarar riesgos operativos severos. El camino entre una especificación equivocada y la interrupción de la producción sigue una cadena predecible de degradación técnica: causa, impacto, consecuencia y solución.
Desmontar esta dinámica es fundamental para evitar que decisiones de adquisición basadas únicamente en el menor precio unitario comprometan la eficiencia global de la fábrica.
Origen del error
Ocurre cuando el equipo de compras o proyectos sustituye aceros para herramientas bonificados por aleaciones de acero al carbono comunes, o cuando elimina etapas cruciales de tratamiento térmico, como el temple y el revenido adecuados, bajo la falsa premisa de «ahorrar» en el lote inicial.
Falla en la microestructura
La respuesta mecánica surge durante el procesamiento del molde o matriz. La aleación inadecuada sufre desgaste acelerado por abrasión en los filos de corte, pérdida precoz de dureza superficial por fatiga térmica en las cavidades de inyección y deformación plástica permanente en áreas bajo alta presión.
Impacto en la producción
La falla golpea de lleno la línea de montaje: ocurren grietas o roturas de matrices durante el turno, generación de rebabas en las suelas, desviaciones dimensionales críticas en componentes inyectados en PU, EVA o TR y paradas no planificadas de inyectoras y prensas. Son costos indirectos de horas-máquina paradas y desperdicio de materia prima que no aparecen en la cotización inicial del acero, pero devoran el margen operacional en el informe de productividad del mes.
Inversión de la lógica de compra
Exige alinear la especificación a las solicitaciones mecánicas y térmicas de la aplicación. En moldes para alta temperatura, se aplica acero H13 templado (44-48 HRC), añadiendo nitruración para altos volúmenes. Se exigen también informes de colada, dureza y certificados químicos del distribuidor al momento de la recepción.
Principales metales y aleaciones utilizados en matricería
del calzado
Cada etapa del proceso productivo de un calzado impone exigencias tribológicas, mecánicas y térmicas específicas. Seleccionar la aleación ideal requiere mapear la función exacta del componente en la herramienta para equilibrar maquinabilidad, vida útil y resistencia a fallas por fatiga o impacto.
METAL | APLICACIÓN EN LA MATRICERÍA DEL CALZADO | FACTOR DECISIVO |
Acero para herramientas H13 | Moldes de inyección de suela (PU, EVA, TR) | Resistencia térmica superior a 300 °C; admite nitruración |
Acero para herramientas D2 | Matrices de corte de cuero y sintéticos | Alta resistencia al desgaste en corte repetitivo |
Acero para herramientas A2 | Matrices con esquinas agudas o piezas finas | Mayor tenacidad, menor riesgo de grietas |
Hierro fundido | Bases y estructuras de prensas e inyectoras | Absorción de vibraciones |
Aleaciones de cobre y bronce | Casquillos y cojinetes de máquinas | Bajo rozamiento y buena maquinabilidad |
Acero inoxidable | Dispositivos expuestos a humedad y adhesivos | Resistencia a la corrosión |
Aluminio | Moldes-prototipo y dispositivos ligeros | Ligereza y mecanizado rápido |
¿Cuáles son los criterios para especificar los metales para calzado?
La especificación técnica de aleaciones para matricería exige una visión sistémica de la ingeniería de materiales alineada a la planificación del taller. Los errores en la etapa de proyecto se reflejan directamente en el mantenimiento correctivo y en el costo total de propiedad (TCO) de las herramientas.
Volumen de producción y ciclo de vida de la herramienta
Los moldes y matrices destinados a colecciones de alto tiraje (cientos de miles de pares) exigen aceros de alta aleación y tratamientos térmicos nobles. Las herramientas para tirajes reducidos o prototipado rápido pueden utilizar aceros de menor maquinabilidad o aluminios estructurales para reducir el costo del instrumental.
Mecanismo de desgaste y esfuerzo predominante
Es necesario diagnosticar si el componente sufrirá predominantemente impacto (que exige tenacidad, como en el A2), abrasión severa (que exige resistencia al desgaste, como en el D2), o fatiga térmica y fatiga por ciclos de presión (que piden el H13).
Trabajabilidad y soldabilidad posterior al temple
Si la matriz requiere ajustes dimensionales o mantenimiento futuro mediante soldadura de recomposición, es preciso prever que los aceros de alta aleación (como D2 y H13) exigen procedimientos rigurosos de precalentamiento y alivio de tensiones, bajo riesgo de grietas irreparables en la zona afectada por el calor (ZAC).
Capacidad de mecanizado y suministro a medida
Especificar aleaciones que ya puedan entregarse cortadas a medida en las dimensiones nominales de la herramienta reduce considerablemente el tiempo de desbaste mecanizado en las fresadoras CNC y disminuye el desperdicio de viruta en el taller.
Garantía de trazabilidad y certificación ISO 9001
El suministro debe estar respaldado por un distribuidor estructurado, como Coppermetal, capaz de emitir certificados de análisis químico y ensayos mecánicos por lote, asegurando que el material entregado corresponda a la norma técnica solicitada.
Disponibilidad inmediata de stock
El almacenamiento preventivo y el acceso rápido a insumos para mantenimiento correctivo son decisivos. La falta de un bloque de acero para rehacer una matriz dañada cuesta incomparablemente más que el valor comercial de la barra almacenada.
Errores comunes en la elección de metales para calzado
La repetición de fallos conceptuales en la adquisición de insumos para matricería revela una desconexión frecuente entre los departamentos de compras y la ingeniería de matrices. Corregir estos vicios operativos es el camino más rápido para aumentar la productividad y la vida útil de los equipos.
Generalizar el acero como un bien básico homogéneo
Adquirir aceros sin especificación técnica detallada de norma, grado y composición, asumiendo que cualquier «acero al carbono» alcanza el mismo rendimiento estructural o admite el temple con la misma estabilidad.
Incompatibilidad en el compromiso entre dureza y tenacidad
Aplicar aceros de muy alta dureza superficial y baja tenacidad (como el D2) en piezas con geometrías complejas, esquinas vivas o sometidas a choques mecánicos repetitivos. En estos escenarios, la elección del A2 o de un acero para herramientas de mayor tenacidad evita las microfracturas y la rotura prematura.
Intento de soldadura correctiva en materiales templados
Ejecutar soldadura de mantenimiento en aceros para herramientas templados sin control de temperatura de precalentamiento, entre pasadas y posterior revenido de alivio de tensiones, dando lugar a la fragilización extrema de la pieza y al descarte de la herramienta.
Aislamiento de la gestión de compras de matricería
Permitir que el departamento de compras decida la adquisición de metales basándose puramente en el menor precio por kilo, sin la validación previa de los requisitos de ingeniería, generando ahorros ilusorios que se anulan en el primer evento de parada de fábrica.
¿Cómo actúa Coppermetal en este eslabón de la cadena del calzado?
Con más de 35 años de experiencia en el mercado y certificación ISO 9001:2015, Coppermetal actúa como distribuidora de aceros y metales para diferentes sectores industriales, siendo la matricería del calzado uno de estos eslabones, aun cuando no aparezca en primer plano en la conversación sobre el producto final.
En la práctica, esto significa cubrir en un único proveedor gran parte de las aleaciones que pasan por la fábrica de calzado: aceros para herramientas para moldes y matrices, hierro fundido para estructuras, aleaciones de cobre y bronce para componentes de máquinas. Para el comprador industrial, esto reduce la fragmentación de contar con un proveedor por tipo de aleación.
La logística con alcance en el Mercosur y el stock listo para entrega también influyen en un punto sensible de la matricería: el mantenimiento correctivo. Cuando una matriz se agrieta a mitad del turno, esperar la importación de materia prima no es una opción. Y es ahí donde el stock disponible y la trazabilidad certificada se traducen en menos horas de línea parada.
El beneficio para el sector, al fin y al cabo, es la previsibilidad: calidad de lote a lote, informe técnico disponible y un proveedor que entiende que el metal de la matricería pesa tanto en el resultado de la fábrica como el metal que aparece en el calzado terminado.
Metales para calzado como ventaja competitiva en la producción
Observar los metales para calzado únicamente por el producto final es dejar dinero y productividad sobre la mesa. La decisión real de costo y rendimiento está en los moldes, matrices, troqueles y equipos que sostienen cada par producido, y en el proveedor que garantiza que ese metal llegue con la especificación correcta.
Si su fábrica está a punto de especificar el próximo lote de acero para molde, matriz o dispositivo, vale la pena conversar con quienes entienden de metal antes de decidir solo por precio.
Hable con el equipo de Coppermetal y lleve trazabilidad técnica a su matricería.